L'ispezione in linea viene spesso venduta come un modo per individuare i difetti più rapidamente. In una vera linea di fusione della ghisa di precisione, il suo valore maggiore cambia quando vengono prese le decisioni. Ho lavorato con la produzione di getti di ghisa presso Ningbo Supreme Machinery Co., Ltd sin dai tempi in cui i getti di ghisa grigia e ghisa duttile venivano ispezionati principalmente mediante occhio, rubinetto e calibro. Il passaggio alle linee automatizzate e all’ispezione in linea non ha eliminato la necessità di esperienza. Ha spostato quell'esperienza a monte: nella fusione, nella colata, nel raffreddamento e persino nella lavorazione. Questo articolo esamina in che modo l'ispezione in linea modifica effettivamente il controllo di qualità della fusione di precisione della ghisa, quali tecnologie ripagano e dove ancora non sono all'altezza.
L'ispezione in linea non è solo a raggi X: ciò che utilizziamo effettivamente sulle linee di fusione della ghisa
Quando i clienti sentono che utilizziamo l'ispezione in linea per la fusione di ghisa di precisione, molti presumono che stiamo parlando di sottoporre a raggi X ogni parte. Questo non è realistico. I raggi X sono utili, ma sono lenti, costosi e spesso eccessivi per il corpo di una pompa in ghisa grigia o per il corpo di una valvola in ghisa duttile. Ciò che effettivamente funziona su una linea di produzione è un approccio a più livelli: analisi termica nel forno, monitoraggio a infrarossi nella stazione di colata, visione artificiale dopo la pulizia e test mirati a raggi X o a ultrasuoni per lotti critici.
Alla Ningbo Supreme Machinery Co., Ltd, produciamo ferro grigio,fusione di ghisa duttile, Emicrofusione di precisioneda più di 25 anni. L'azienda ha iniziato nel 1990 con fusioni in ghisa e acciaio inossidabile, per poi aggiungere una linea di fusione dell'acciaio dopo il 2000. Nel corso di questo tempo, le nostre linee di produzione sono passate dalla lavorazione manuale a quella con macchinari automatici. L’unica lezione che si ripete è semplice:l'ispezione in linea funziona solo quando è legata a una decisione di processo.Se i dati non modificano la colata successiva, lo stampo successivo o la configurazione di lavorazione successiva, si tratta semplicemente di registrazione.
L'argomento dei costi: perché un casting rifiutato è solo la perdita visibile
Quando una fusione di ghisa di precisione viene scartata all'ispezione finale, la perdita visibile è la fusione stessa. La perdita invisibile è solitamente maggiore. Hai già consumato energia per fondere, modellare sabbia, manodopera, indennità di lavorazione e talvolta uno spazio di consegna al cliente. Per un collettore idraulico in ghisa duttile realizzato secondo ASTM A536 65-45-12, un difetto di ritiro riscontrato dopo la lavorazione può significare una parte scartata che ha già rimosso 2-3 mm di materiale dalle facce critiche. Questa non è solo una perdita di casting. È una perdita di capacità di lavorazione.
Questo è il motivo per cui preferisco giudicare l’ispezione in linea dalla tempestività con cui può intervenire. Una lettura dell’analisi termica che segnala una tendenza a un basso livello di magnesio residuo prima del versamento può salvare un intero mestolo. Una telecamera a infrarossi che rileva una temperatura di colata inferiore a 1380°C può impedire arresti a freddo nelle fusioni di ghisa grigia a pareti sottili. Una stazione di visione artificiale dopo la granigliatura può individuare una crepa superficiale prima che la parte raggiunga il centro di lavorazione. Nessuno di questi sostituisce l'ispezione finale. Riducono il numero di difetti che raggiungono l'ispezione finale.
Abbinamento della tecnologia di ispezione alla ghisa grigia, alla ghisa duttile e alla fusione a cera persa
Non tutte le tecnologie di ispezione in linea sono adatte a tutti i processi di fusione della ghisa. La tabella seguente è il confronto pratico che utilizzo durante la configurazione di una linea. Non è una classifica teorica. Riflette ciò che abbiamo visto lavorare sui piani di produzione reali.
| Tecnologia | Migliore adattamento | Velocità di rilevamento tipica | Principali difetti rilevati | Limitazione sulla fusione del ferro |
|---|---|---|---|---|
| Analisi termica | Controllo della fusione e della nodularizzazione | 30–90 secondi per riscaldamento | Deriva del carbonio equivalente, attenuazione della nodularità, tendenza al freddo | Misura indiretta; necessita di calibrazione con metallografia |
| Termografia a infrarossi | Temperatura di colata e riempimento dello stampo | Tempo reale durante il getto | Arresti freddi, errori di funzionamento, deviazione della temperatura di versamento | Solo linea di vista; fumo e posizionamento delle siviere possono interferire |
| Visione artificiale | Ispezione della superficie dopo la pulizia | 1–5 secondi per parte | Crepe, bave, chiuse fredde, materiale mancante, inclusioni di sabbia | Non riesco a vedere i difetti interni; l'illuminazione e l'orientamento delle parti sono importanti |
| Radiografia in tempo reale | Getti di ghisa sferoidale e acciaio critici per la sicurezza | 10–60 secondi per parte | Porosità da ritiro, fessurazioni interne, inclusioni | Costo elevato; velocità della linea più lenta; requisiti di radioprotezione |
| Test ad ultrasuoni | Getti di ghisa sferoidale e acciaio di sezione pesante | 2–10 secondi per punto | Vuoti interni, fessurazioni, variazione di nodularità nelle sezioni spesse | Richiede accoppiamento; le geometrie complesse sono difficili |
Per i getti di ghisa grigia, come i corpi di valvole idrauliche e i componenti di macchine utensili, la visione artificiale e il monitoraggio del getto a infrarossi solitamente offrono il miglior rendimento. La grafite in scaglie della ghisa grigia conferisce un buon smorzamento e conduttività termica, ma significa anche che i difetti superficiali sono abbastanza comuni da giustificare un'ispezione visiva automatizzata. Per le fusioni in ghisa sferoidale, l'analisi termica e i raggi X mirati sono più importanti perché la nodularità e la solidità interna influiscono direttamente sull'allungamento e sulla durata a fatica. Per la fusione a cera persa di precisione, la priorità si sposta sulle dimensioni del modello in cera e sull'integrità del guscio, dove la scansione laser e la registrazione dei dati di processo spesso contano più della radiografia in linea.
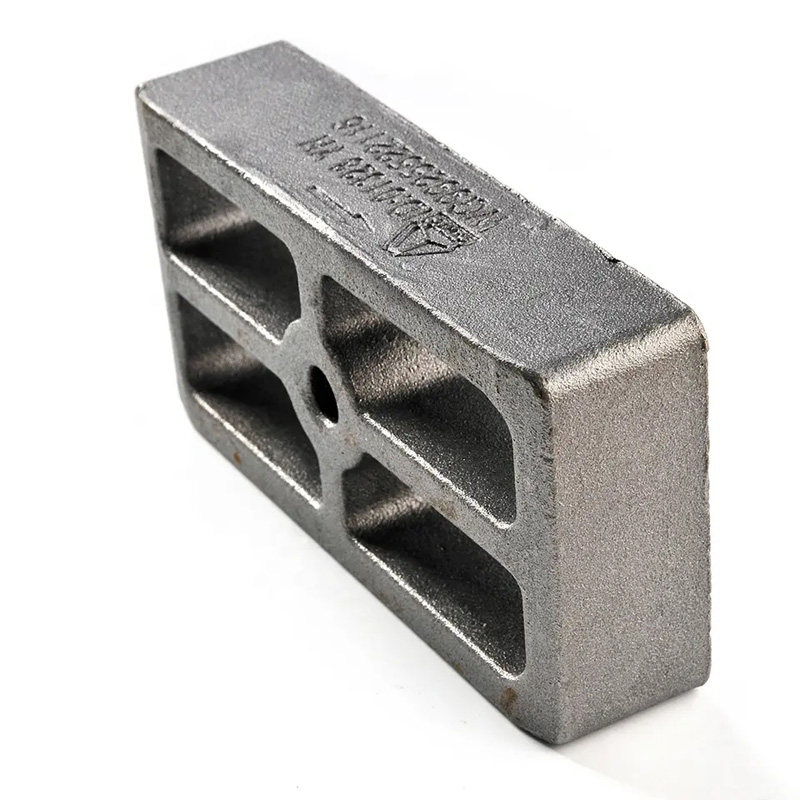
Come l'ispezione in linea si collega alla lavorazione e all'assemblaggio
Una cosa che ho imparato in anni di produzione di getti di ghisa presso Ningbo Supreme Machinery Co., Ltd è che il controllo di qualità non può fermarsi alla porta della fonderia. Una fusione di ghisa di precisione che supera l'ispezione dimensionale può comunque fallire presso il centro di lavorazione se la durezza o la microstruttura della fusione varia. La ghisa grigia con raffreddamento, ad esempio, può misurare entro la tolleranza ma distruggere gli utensili in metallo duro. La ghisa sferoidale con bassa nodularità può essere lavorata facilmente ma non supera il test di pressione.
È qui che i dati delle ispezioni in linea diventano preziosi anche oltre la fonderia. Quando registriamo i risultati dell'analisi termica, le temperature di colata e i dati di raffreddamento per lotto, possiamo correlarli con le prestazioni di lavorazione. Se un cliente segnala vibrazioni o usura eccessiva degli utensili su un lotto specifico di getti di ghisa grigia, possiamo risalire al carbonio equivalente e alla velocità di raffreddamento. Se una fusione di ghisa duttile non supera il test di tenuta dopo la lavorazione, possiamo rivedere il residuo di magnesio e l'andamento della nodularità. Questa tracciabilità non è affascinante, ma è ciò che trasforma il controllo di qualità in controllo di processo.
Per i clienti che ricevono da noi sia getti in ghisa che pezzi finiti lavorati, questo collegamento riduce il gioco delle colpe. Invece di discutere se il difetto sia dovuto alla fusione o alla lavorazione, possiamo esaminare insieme i dati.
Un esempio pratico di configurazione per collettori idraulici in ghisa sferoidale
Faccio un esempio concreto. Supponiamo di utilizzare un collettore idraulico in ghisa sferoidale con uno spessore di parete di 8–12 mm, materiale ASTM A536 65-45-12 e un sovrametallo di lavorazione di 2,5 mm sulle facce critiche. Il cliente richiede una prova di tenuta alla pressione dopo la lavorazione e una nodularità di almeno l'85%.
Dal lato della fusione, utilizzeremmo la spettrometria di emissione ottica per la chimica e l'analisi termica per l'equivalente del carbonio e l'andamento della nodularità. La finestra target è C 3,5–3,7%, Si 2,2–2,5%, Mg 0,04–0,06%. Sul lato del versamento, la termografia a infrarossi monitora la temperatura del versamento, mantenendola tra 1390°C e 1420°C. Dopo la pulizia, la visione artificiale controlla eventuali crepe superficiali e chiusure fredde. Per i lotti critici, i test a raggi X o a ultrasuoni in tempo reale controllano il ritiro interno nella sezione spessa attorno alle sporgenze delle porte.
Questa configurazione non ispeziona ogni parte con i raggi X. Utilizza la tecnologia giusta al momento giusto. Il risultato sono meno sorprese durante la lavorazione e un tasso di superamento della prova di pressione più stabile. Secondo la mia esperienza, questa combinazione è più importante dell’acquisto della macchina di ispezione più costosa sul mercato.
Cosa controllerei prima di acquistare un sistema di ispezione in linea
Se state valutando l'ispezione in linea per la fusione di ghisa di precisione, prima di consultare le brochure sulle attrezzature porrei quattro domande. Innanzitutto, quale difetto stai cercando di prevenire e in quale fase del processo ha origine? In secondo luogo, cosa farai con i dati: modificherai un setpoint, interromperai un getto o regolerai un offset di lavorazione? In terzo luogo, qual è il costo di un difetto mancato rispetto al costo del sistema di ispezione? In quarto luogo, chi manterrà e calibrerà il sistema dopo l'installazione?
Alla Ningbo Supreme Machinery Co., Ltd, la nostra produzione si è evoluta dal lavoro manuale ai macchinari automatici perché l'automazione risolve problemi di coerenza che il lavoro manuale non può. Ma l’automazione senza feedback del processo è solo una variazione più rapida. L'ispezione in linea è il circuito di feedback che rende l'automazione utile per il controllo della qualità della fusione di ghisa di precisione.
Domande frequenti
L’ispezione in linea sostituisce l’ispezione finale per le fusioni in ghisa?
No. L'ispezione in linea riduce il numero di difetti che raggiungono l'ispezione finale, ma l'ispezione finale è ancora necessaria per il campionamento dei lotti e i criteri di accettazione specifici del cliente. Per i getti di ghisa duttile critici per la sicurezza, i test dimensionali e di pressione finali rimangono obbligatori.
Quale tecnologia di ispezione in linea è più conveniente per la fusione di ghisa grigia?
Per la maggior parte delle linee di colata di ghisa grigia, la visione artificiale dopo la pulizia e il monitoraggio della temperatura di colata a infrarossi offrono il ritorno dell'investimento più rapido. Rilevano i difetti superficiali e le chiusure fredde senza rallentare significativamente la linea. Anche l’analisi termica è importante, ma è uno strumento di controllo della fusione piuttosto che uno strumento di ispezione delle parti.
L'ispezione in linea è in grado di rilevare problemi di nodularità nella ghisa sferoidale prima della colata?
Può indicare una tendenza, ma non fornisce un numero finale di nodularità in tempo reale. L'analisi termica combinata con la metallografia rapida può mostrare se il residuo di magnesio e la curva di raffreddamento rientrano nell'intervallo previsto. Se la tendenza è fuori dai limiti previsti, la fonderia può modificare il trattamento o la sequenza di colata.
In che modo Ningbo Supreme Machinery Co., Ltd supporta l'ispezione in linea per la microfusione?
Per la fusione a cera persa di precisione, ci concentriamo sulla stabilità dimensionale del modello in cera, sullo spessore del guscio e sui record della temperatura di colata. Per queste fusioni la scansione laser e la registrazione dei dati di processo sono spesso più utili dei raggi X in linea. Configuriamo l'approccio di ispezione in base alla lega, alla geometria e allo standard di accettazione del cliente.
A quali standard si fa comunemente riferimento per l’ispezione della ghisa?
I riferimenti comuni includono ASTM A48 per ghisa grigia, ASTM A536 per ghisa duttile, ISO 1083 per ghise a grafite sferoidale, ISO 8062 per tolleranze dimensionali e ASTM E446 o E186 per esame radiografico. Lo standard applicabile dipende dal materiale e dall'applicazione.
Se stai valutando l'ispezione in linea per un progetto di fusione di ghisa di precisione o desideri discutere del controllo qualità della ghisa grigia, della ghisa duttile o della fusione a cera persa, puoi contattareNingbo Supreme Machinery Co., Ltddirettamente. Condividi la qualità del materiale, le dimensioni critiche e i problemi relativi ai difetti e possiamo aiutarti a definire una configurazione pratica di ispezione per la tua linea di produzione.